Traceability w produkcji – jak śledzić partie, numery seryjne i komponenty
Traceability w produkcji to zdolność odtworzenia historii, zastosowania lub lokalizacji wyrobu: z jakich partii surowca powstał, na jakiej linii i kiedy, oraz do kogo trafił.

Spis treści
Traceability w produkcji to zdolność odtworzenia historii, zastosowania lub lokalizacji wyrobu: z jakich partii surowca powstał, na jakiej linii i kiedy, oraz do kogo trafił. W praktyce sprowadza się to do trzech decyzji: na jakim poziomie identyfikujesz wyrób (partia czy pojedynczy egzemplarz), jakim nośnikiem go znakujesz (etykieta z kodem, znakowanie bezpośrednie DPM, RFID) i w których punktach procesu skanujesz. Ten poradnik przeprowadza przez wszystkie trzy, z odwołaniem do standardów GS1 i przepisów UE.
Czym jest traceability w produkcji?
Standard GS1 Global Traceability Standard (wydanie 2.0, sierpień 2017) przyjmuje definicję z normy ISO 9001:2015: traceability to „zdolność do śledzenia historii, zastosowania lub lokalizacji obiektu”. Obiektem śledzonym (traceable object) może być produkt, jednostka logistyczna (np. paleta) albo zasób, np. wózek widłowy.
W praktyce mówi się o dwóch kierunkach:
- śledzenie w przód (tracking) – od partii surowca lub komponentu do wyrobów gotowych i odbiorców. Odpowiada na pytanie: „Do kogo trafiły wyroby z wadliwą partią komponentu?”. To podstawa ukierunkowanego wycofania z rynku;
- śledzenie wstecz (tracing) – od wyrobu reklamowanego do partii surowców, maszyny, zmiany i dostawcy. Odpowiada na pytanie: „Skąd wziął się problem?”.
Wcześniejsze wydanie standardu GS1 (1.3.1, lipiec 2015) opisuje oba kierunki w jednej definicji: śledzenie ruchu w przód przez kolejne etapy łańcucha dostaw oraz odtwarzanie historii wstecz.
Zasada „jeden krok w górę, jeden krok w dół”
Standard GS1 opisuje podejście, w którym każdy uczestnik łańcucha zna swoich bezpośrednich dostawców i bezpośrednich odbiorców (one-up, one-down). W tym modelu każda firma trzyma dane traceability we własnym systemie, a przy wycofaniu pyta kolejnych partnerów krok po kroku. Ta sama logika stoi za wymogami prawa żywnościowego UE (opisujemy je niżej).
Traceability wewnętrzna i zewnętrzna
GS1 rozróżnia dane wewnętrzne, których nie udostępnia się innym (np. ze względów handlowych), i dane zewnętrzne, które można udostępnić partnerom po spełnieniu ustalonych warunków. W fabryce oznacza to dwie warstwy: zewnętrzną (co przyjąłeś od dostawcy i co wysłałeś klientowi) oraz wewnętrzną (jak partie surowców połączyły się w partie wyrobu na linii). Bez warstwy wewnętrznej łańcuch zrywa się na Twojej hali.
Partia czy numer seryjny?
To najważniejsza decyzja projektowa. Standard GS1 opisuje dwa poziomy identyfikacji:
- poziom partii (batch/lot) – identyfikator produktu (GTIN) uzupełniony numerem partii zawęża grupę identycznych wyrobów do tych wytworzonych razem. Wszystkie sztuki z jednej partii mają takie samo oznaczenie;
- poziom egzemplarza (instance) – identyfikator seryjny pasuje tylko do jednego, konkretnego obiektu.
| Kryterium | Partia (GTIN + numer partii) | Numer seryjny (GTIN + numer seryjny) |
|---|---|---|
| Co identyfikuje | Grupę sztuk wytworzonych razem | Jedną konkretną sztukę |
| Zakres wycofania | Cała partia | Wskazane egzemplarze |
| Nadruk | Jedna treść dla całej partii – można drukować serie identycznych etykiet | Każda etykieta inna – nadruk zmienny, sztuka po sztuce |
| Rejestracja | Skan przy zmianie partii i przy wydaniu | Skan każdej sztuki w każdym punkcie kontrolnym |
| Typowe zastosowania | Żywność, chemia, materiały, komponenty masowe | Urządzenia, podzespoły z gwarancją, wyroby medyczne implantowane, części z historią serwisową |
Partia i seria nie wykluczają się. Typowy układ to numer seryjny na wyrobie gotowym i numery partii na komponentach i surowcach, powiązane w systemie (ERP/MES) w chwili montażu.
Identyfikatory GS1: (01), (10), (11), (17), (21)
Żeby skaner, ERP i system klienta rozumiały dane tak samo, warto zapisywać je identyfikatorami zastosowania GS1 (Application Identifiers, AI). Według GS1 AI to prefiksy stosowane w kodach kreskowych i w tagach EPC/RFID, które określają znaczenie i format danych. Najważniejsze dla traceability:
| AI | Znaczenie wg GS1 | Format danych |
|---|---|---|
| (00) | SSCC – numer jednostki logistycznej (np. palety) | 18 cyfr |
| (01) | GTIN – numer jednostki handlowej | 14 cyfr |
| (10) | Numer partii (BATCH/LOT) | do 20 znaków alfanumerycznych |
| (11) | Data produkcji (RRMMDD) | 6 cyfr |
| (13) | Data pakowania (RRMMDD) | 6 cyfr |
| (15) | Data minimalnej trwałości – „best before” (RRMMDD) | 6 cyfr |
| (17) | Data ważności – „use by or expiry” (RRMMDD) | 6 cyfr |
| (21) | Numer seryjny (SERIAL) | do 20 znaków alfanumerycznych |
| (240) | Dodatkowa identyfikacja produktu nadana przez producenta | do 30 znaków alfanumerycznych |
Kilka zasad praktycznych:
- Numer seryjny w GS1 jest unikalny w obrębie GTIN. Para (01)+(21) identyfikuje egzemplarz, a para (01)+(10) – partię. Sam numer partii bez GTIN nie mówi, czego dotyczy.
- Pola o zmiennej długości umieszczaj na końcu. W tabeli GS1 numer partii (10) i numer seryjny (21) wymagają separatora FNC1, gdy po nich następuje kolejne pole. GS1 Szwecja zaleca, by pola o zmiennej długości, takie jak numer partii, stawiać w kodzie na końcu. Wtedy koniec kodu wyznacza koniec pola i separator FNC1 nie jest potrzebny, a kod jest krótszy.
- Nawiasy w opisie pod kodem. Identyfikator zastosowania drukuje się w nawiasach pod kodem razem z danymi, których dotyczy, np. (01)05901234123457(10)A2026-118.
- Daty zapisuj w formacie RRMMDD, tak jak definiuje to GS1 dla AI (11), (13), (15) i (17).
Lokalizacje i strony transakcji (zakład, linia, magazyn, dostawca) GS1 proponuje identyfikować numerem GLN, a jednostki logistyczne – numerem SSCC. Więcej o samych symbolikach przeczytasz w artykule rodzaje kodów kreskowych w firmie.
Nośniki danych: GS1-128, DataMatrix, DPM, RFID
Etykieta z kodem GS1-128
Według GS1 Szwecja GS1-128 służy do znakowania opakowań i jednostek logistycznych, np. palet. W przeciwieństwie do zwykłego Code 128 używa identyfikatorów zastosowania. Jeden kod mieści maksymalnie 48 znaków danych. To naturalny wybór dla etykiety kartonu i palety z SSCC, GTIN, partią i datą, czytanej skanerem liniowym lub 2D.
GS1 DataMatrix i QR z GS1 Digital Link
GS1 podaje, że GS1 DataMatrix jest już szeroko stosowany w ochronie zdrowia, a jego pojemność to do 3116 cyfr albo 2335 znaków alfanumerycznych. Kody 2D GS1 mogą zawierać GTIN oraz dane zmienne, np. datę ważności lub numer seryjny. Ich zaletą w produkcji jest mały rozmiar przy dużej ilości danych: kod zmieści się na małym komponencie, opakowaniu jednostkowym albo na samym detalu. Kod QR z adresem GS1 Digital Link GS1 opisuje jako „bramę” do informacji o produkcie online. Jest to też jeden z nośników przewidzianych dla kas w ramach inicjatywy Sunrise 2027.
DPM – znakowanie bezpośrednie na detalu
Gdy etykieta nie przetrwa procesu (obróbka, mycie, temperatura) albo gdy oznaczenie ma towarzyszyć części przez cały cykl życia, kod nanosi się bezpośrednio na materiał. GS1 rozróżnia w swoich zaleceniach dwa typy GS1 DataMatrix w znakowaniu DPM:
- DPM-A – moduły połączone, wykonywane m.in. laserem lub trawieniem chemicznym;
- DPM-B – moduły niepołączone (kropki), wykonywane m.in. metodą mikroudarową (dot peen).
Jakość kodów DPM ocenia się według ISO/IEC TR 29158, a nie według ISO/IEC 15415 stosowanej dla nadruków. GS1 zwraca uwagę na trzy rzeczy ważne przy wyborze czytnika: długość fali światła użyta przy weryfikacji powinna odpowiadać skanerom, które będą czytać kod; w jednym miejscu odczytu najlepiej nie mieszać różnych technologii znakowania; największy wymiar modułu, jaki mieści się na polu znakowania, poprawia głębię ostrości i tolerancję na krzywiznę powierzchni. Zwykły czytnik 2D nie zawsze odczyta kod wybity w stali. Do tego służą czytniki z algorytmami DPM, o których niżej.
RFID
GS1 przewiduje te same dane (GTIN, partia, numer seryjny) również w tagach EPC/RFID. RFID przydaje się, gdy chcesz rejestrować przejście bez kontaktu wzrokowego z kodem, np. pojemniki wielokrotnego użytku, narzędzia, kosze z detalami. Rozporządzenie o wyrobach medycznych wprost wymienia RFID obok kodów liniowych i 2D jako dopuszczalny nośnik UDI. Szerzej o technologii piszemy w artykule RFID w firmie.
| Sytuacja | Nośnik | Czym odczytać |
|---|---|---|
| Karton, paleta, opakowanie zbiorcze | Etykieta z GS1-128 (SSCC, GTIN, partia, data) | Terminal lub czytnik ręczny 1D/2D |
| Mały komponent, opakowanie jednostkowe, dużo danych na małej powierzchni | Etykieta z GS1 DataMatrix | Czytnik 2D (imager) |
| Detal metalowy, odlew, część po obróbce, mycie, wysoka temperatura | DPM (laser, mikroudar, trawienie) | Czytnik DPM |
| Etykieta w środowisku chemicznym lub w wysokiej temperaturze | Etykieta syntetyczna + taśma żywiczna | Czytnik 2D |
| Rejestracja bez kontaktu wzrokowego, pojemniki zwrotne | Tag lub etykieta RFID | Czytnik RFID |
Punkty rejestracji w procesie
Traceability działa tylko wtedy, gdy zdarzenia są rejestrowane w odpowiednich miejscach. Standard GS1 nazywa je krytycznymi zdarzeniami (Critical Tracking Events, CTE), a dane opisujące każde zdarzenie – kluczowymi elementami danych (Key Data Elements, KDE). Jako przykłady CTE GS1 wymienia przyjęcie, przetworzenie, pakowanie, wysyłkę i transport. KDE porządkuje się według pięciu pytań:
- Kto? – strony biorące udział (dostawca, zakład, odbiorca);
- Co? – śledzony obiekt (GTIN + partia albo GTIN + numer seryjny, SSCC);
- Gdzie? – jednoznacznie zidentyfikowana lokalizacja (zakład, linia, stanowisko);
- Kiedy? – data, godzina i strefa czasowa zdarzenia;
- Dlaczego? – proces biznesowy i kontekst (np. przyjęcie, zużycie na zlecenie, kontrola jakości).
Najważniejsze dla produkcji jest zdarzenie transformacji. GS1 opisuje je jako moment, w którym składniki zostały nieodwracalnie połączone w nowy wyrób. Żeby zachować ciągłość, wejścia i wyjścia procesu rejestruje się na poziomie partii. Jeśli na linii nikt nie zeskanuje, która partia granulatu, blachy czy mieszanki trafiła do zlecenia, śledzenie wstecz kończy się na bramie zakładu.
| Punkt w procesie | Co zarejestrować | Typowy sprzęt |
|---|---|---|
| Przyjęcie surowca i komponentów | Dostawca, GTIN, partia dostawcy, data, ilość, SSCC palety; nadanie własnej etykiety, jeśli dostawca jej nie ma | Terminal mobilny, drukarka etykiet |
| Wydanie na produkcję | Partia surowca → zlecenie produkcyjne, linia, godzina | Terminal mobilny lub pojazdowy |
| Transformacja (mieszanie, montaż, obróbka) | Partie wejściowe → partia lub numer seryjny wyrobu; maszyna, zmiana, operator | Terminal na stanowisku, czytnik stacjonarny lub DPM, drukarka przy linii |
| Kontrola jakości | Wynik kontroli przypisany do partii lub numeru seryjnego | Czytnik ręczny lub stacjonarny, terminal |
| Pakowanie i paletyzacja | Agregacja: sztuki → karton → paleta (SSCC) | Drukarka przemysłowa, czytnik |
| Wysyłka | SSCC, odbiorca, data wysyłki | Terminal, drukarka etykiet logistycznych |
Dane ze zdarzeń trafiają do ERP lub MES. Do wymiany zdarzeń między systemami standard GS1 odwołuje się do EPCIS (Electronic Product Code Information Services).
Wymogi branżowe: żywność, wyroby medyczne, DPP
Nie ma jednego przepisu „o traceability” dla całego przemysłu. Wymogi wynikają z przepisów sektorowych i z umów z klientami. Poniżej trzy obszary, które sprawdziliśmy u źródła. Opis ma charakter informacyjny i nie jest poradą prawną.
Żywność i pasze – rozporządzenie (WE) nr 178/2002, art. 18
Rozporządzenie (WE) nr 178/2002 z 28 stycznia 2002 r. ustanawiające ogólne zasady i wymagania prawa żywnościowego definiuje w art. 3 pkt 15 możliwość śledzenia jako kontrolowanie przemieszczania się żywności, paszy, zwierzęcia hodowlanego lub substancji dodawanej do żywności lub paszy na wszystkich etapach produkcji, przetwarzania i dystrybucji. Art. 18 wymaga, by podmioty:
- potrafiły zidentyfikować każdego, kto dostarczył im żywność, paszę lub substancję (ust. 2),
- miały systemy i procedury identyfikacji przedsiębiorstw, którym dostarczyły swoje produkty (ust. 3),
- udostępniały te informacje właściwym władzom na ich żądanie (ust. 2 i 3),
- odpowiednio etykietowały lub oznakowały żywność i pasze wprowadzane do obrotu, żeby ułatwić ich śledzenie (ust. 4).
To w praktyce zasada „jeden krok wstecz, jeden krok w przód”. Szczegóły oznaczania partii i dat na etykiecie żywności opisujemy w artykule etykietowanie żywności.
Wyroby medyczne – rozporządzenie (UE) 2017/745 (MDR) i system UDI
Rozporządzenie (UE) 2017/745 definiuje niepowtarzalny kod identyfikacyjny wyrobu (UDI) jako sekwencję znaków numerycznych lub alfanumerycznych stworzoną za pomocą uznanych międzynarodowo norm (art. 2 pkt 15). Według art. 27 UDI składa się z dwóch części:
- UDI-DI – identyfikator właściwy dla producenta i wyrobu,
- UDI-PI – identyfikator produkcji, który wskazuje jednostkę produkcji wyrobu.
Nośniki UDI umieszcza się na etykiecie wyrobu i na wszystkich wyższych poziomach opakowania (art. 27 ust. 4). Podmioty gospodarcze przechowują UDI dostarczonych lub otrzymanych wyrobów, najlepiej elektronicznie – dotyczy to wyrobów do implantacji klasy III oraz wyrobów wskazanych przez Komisję (art. 27 ust. 8). Część C załącznika VI precyzuje, że:
- UDI-PI obejmuje m.in. numer seryjny, numer partii, identyfikację oprogramowania oraz datę produkcji lub ważności; jeśli numer partii, numer seryjny, identyfikacja oprogramowania lub data ważności są na etykiecie, stają się częścią UDI-PI (pkt 3.5);
- nośnikiem UDI może być kod liniowy, kod 2D (matrycowy) lub RFID;
- wyroby wielokrotnego użytku mają nośnik UDI na samym wyrobie; jeśli między użyciami są czyszczone, dezynfekowane, sterylizowane lub regenerowane, nośnik ma być trwały i czytelny po każdym takim procesie (pkt 4.10), z wyjątkami, gdy znakowanie bezpośrednie zagrażałoby bezpieczeństwu lub działaniu wyrobu albo jest technicznie niewykonalne. To typowe pole dla DPM;
- dla wyrobów do implantacji UDI-PI zawiera numer seryjny (aktywne wyroby do implantacji) albo numer seryjny lub numer partii (pozostałe wyroby do implantacji) – pkt 6.1.2.
Cyfrowy Paszport Produktu (DPP)
Rozporządzenie (UE) 2024/1781 w sprawie ekoprojektu dla zrównoważonych produktów wprowadza cyfrowy paszport produktu. Według motywów rozporządzenia paszport ma być powiązany z niepowtarzalnym identyfikatorem produktu i dostępny po zeskanowaniu nośnika danych, np. kodu QR. Motyw 33 wyjaśnia, że paszport może odnosić się do modelu, partii (podzbioru modelu wytworzonego w konkretnym zakładzie w określonym czasie) albo pojedynczego egzemplarza, a przy przygotowaniu aktów delegowanych dla grup produktów analizuje się koszty i korzyści wymogów na każdym z tych poziomów. Jeśli już dziś masz traceability na poziomie partii lub numeru seryjnego, masz gotowe dane, do których DPP będzie się odwoływać. Szczegóły w artykule Cyfrowy Paszport Produktu (DPP).
Sprzęt do traceability – jak dobrać
Drukarki do etykiet z partią, datą i kodem 2D
Przy linii drukarka pracuje w trybie ciągłym i drukuje dane zmienne: numer partii, datę, często numer seryjny. Kategoria drukarki do oznaczania partii zbiera modele przemysłowe przeznaczone do takiej pracy. Na co zwrócić uwagę:
- Termotransfer – etykieta traceability musi być czytelna tak długo jak wyrób. Druk termotransferowy z taśmą dobraną do materiału jest trwalszy niż termiczny (szczegóły w artykule o doborze taśmy termotransferowej).
- Zegar czasu rzeczywistego (RTC) – pozwala drukarce wstawić bieżącą datę i godzinę do pola etykiety. W języku ZPL Zebra polecenie ^FC ustawiające wskaźniki zegara jest ignorowane, jeśli drukarka nie ma sprzętowego zegara RTC.
- Rozdzielczość – według Zebra głowica 203 dpi ma 8 punktów na mm, a 300 dpi – 12 punktów na mm. Przy małych kodach DataMatrix na etykietach komponentów gęstsza głowica pozwala drukować mniejsze moduły.
- Odklejak (peeler) – przy ręcznej aplikacji etykiet na stanowisku przyspiesza pracę, bo etykieta wychodzi już oddzielona od podkładu.
Przykłady z oferty:
- Zebra ZT510 203 dpi, peeler, dyspenser, RTC, USB, RS232, BT, Ethernet – według specyfikacji Zebra seria ZT510 ma w pełni metalową konstrukcję, szerokość druku do 104 mm i prędkość do 305 mm/s, drukuje termotransferowo i termicznie, obsługuje m.in. kody DataMatrix i QR oraz język ZPL. Ta wersja ma według karty sklepu zegar RTC i odklejak z nawijaniem podkładu.
- TSC MH241T 203 dpi USB/RS232/Ethernet – przemysłowa drukarka termotransferowa z zegarem RTC i wyświetlaczem, na nośniki do 114 mm szerokości (dane z karty produktu). Karta wskazuje przeznaczenie do pracy ciągłej, m.in. na liniach produkcyjnych.
Pełny wybór drukarek przemysłowych, również bez profilu „przy linii”, znajdziesz w kategorii drukarki etykiet przemysłowe.
Czytniki DPM i przemysłowe
Do kodów naniesionych na metal i tworzywa potrzebny jest czytnik z obsługą DPM. W kategorii czytniki DPM są modele ręczne i stacjonarne. Ręczny czytnik sprawdzi się na stanowisku montażu i w kontroli jakości. Stacjonarny zamontujesz nad przenośnikiem lub w gnieździe maszyny, gdzie odczyt ma się odbywać bez udziału operatora.
- Zebra DS3678-DP3U4212S1W skaner 2D Bluetooth DPM – bezprzewodowy czytnik ręczny. Według specyfikacji Zebra seria DS36X8-DP odczytuje znakowanie mikroudarowe, laserowe, atramentowe, trawione chemicznie, odlewane i natryskiwane termicznie, ma szczelność IP65 i IP68, a wersja bezprzewodowa DS3678 wytrzymuje upadki z 2,4 m na beton. Łączy się przez Bluetooth 4.0 (LE).
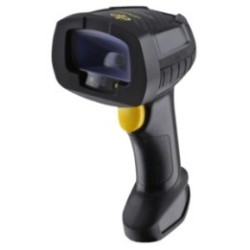
- Datalogic PowerScan PD9630-DPX 2D DPM IP65 – przewodowy czytnik ręczny 2D z odczytem DPM i obudową IP65 (dane z karty produktu), na stanowisko z komputerem lub terminalem.
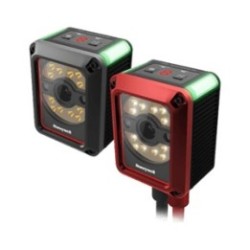
- Honeywell HF810-01BT00004K-R 2D DPM RS232 Ethernet – stacjonarny czytnik 2D do odczytu znakowań DPM na liniach produkcyjnych, z interfejsami Ethernet i RS232 oraz obudową IP65 (dane z karty produktu).
Jeśli kody są drukowane na etykietach, a nie znakowane na detalu, wystarczy czytnik przemysłowy 2D bez DPM (kategoria czytniki przemysłowe). Zanim wybierzesz model, przetestuj go na swoich detalach: GS1 zaleca, by długość fali światła użyta przy weryfikacji kodu odpowiadała skanerom, które będą go czytać.
Terminale na halę i do magazynu surowców
Przyjęcie surowca, wydanie na zlecenie i meldowanie operacji wykonuje się terminalem mobilnym lub tabletem z czytnikiem. W kategorii terminale przemysłowe są m.in. tablety przemysłowe i terminale pojazdowe. Przykład:
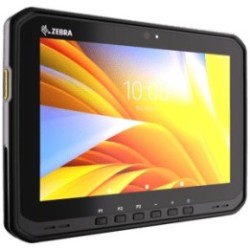
- Zebra ET60/ET65, Android, wyświetlacz 10, 1", Qualcomm QCS6490, 8GB RAM, 128GB Flash, bateria 8920mAh, skaner SE5500, IP66 – tablet przemysłowy z Androidem. Według specyfikacji Zebra seria ET60/ET65 ma szczelność IP66, wytrzymuje upadki z 1,5 m na beton (MIL-STD-810H) i pracuje w temperaturze od -20°C do 55°C ze standardową baterią. Duży ekran przydaje się przy stanowisku, gdzie operator widzi zlecenie, listę komponentów i wynik skanowania jednocześnie.
Terminal na hali to zwykle element floty. Jak nią zarządzać, opisujemy w artykule zarządzanie flotą terminali Android.
Etykiety odporne na temperaturę i chemię
Etykieta z partią na wyrobie przechodzi to samo co wyrób: mycie, oleje, temperaturę. Papier się do tego nie nadaje. W kategorii etykiety odporne na temperaturę i chemię są materiały syntetyczne do druku termotransferowego. Przykład:
- Etykiety termotransferowe Zebra Z-Ultimate 3000T, 76.2×50.8 mm, 1370 szt., rdzeń 25.4 mm – według specyfikacji Zebra Z-Ultimate 3000T to błyszczący poliester z trwałym klejem akrylowym, o temperaturze pracy od -40°C do 150°C po prawidłowej aplikacji. Producent zaleca go m.in. do etykiet części samochodowych i identyfikacji produktów. Producent poleca do niego taśmy wosko-żywiczną 6200 i żywiczne 5095 oraz 5100. Odporność na oleje i smary zaleca sprawdzić we własnym zastosowaniu, a na aceton i MEK materiał nie jest polecany.
Wdrożenie krok po kroku
- Ustal poziom identyfikacji dla każdej grupy wyrobów i komponentów: partia, numer seryjny albo oba. Kieruj się zakresem wycofania, jaki chcesz (lub musisz) osiągnąć, oraz wymogami przepisów i klientów.
- Zdefiniuj strukturę danych w identyfikatorach GS1: GTIN, (10), (21), daty. Ustal format numeru partii (do 20 znaków) i zasadę jego nadawania.
- Zmapuj punkty rejestracji (przyjęcie, wydanie, transformacja, kontrola, pakowanie, wysyłka) i dla każdego wypisz KDE: kto, co, gdzie, kiedy, dlaczego.
- Dobierz nośnik do warunków: etykieta papierowa, syntetyczna, DPM, RFID. Przetestuj czytelność po realnym procesie, np. po myciu czy wygrzewaniu.
- Dobierz sprzęt do punktów: drukarki przy linii, czytniki (DPM, stacjonarne), terminale.
- Zintegruj z ERP/MES. Skan bez zapisu w systemie nic nie daje. Szablony etykiet powinny pobierać dane z systemu, a nie być przepisywane ręcznie.
- Przeprowadź test wycofania: wybierz partię komponentu i sprawdź, czy w rozsądnym czasie wskażesz wszystkie wyroby i odbiorców, a dla wyrobu – wszystkie partie wejściowe.
Planujesz traceability na hali i potrzebujesz dobrać drukarki, czytniki DPM i terminale do konkretnych punktów procesu? Napisz do nas – pomożemy dobrać sprzęt, przygotujemy ofertę indywidualną dla większego wdrożenia i skonfigurujemy urządzenia do pracy z Twoim WMS/ERP.
Źródła
- GS1 Global Traceability Standard, Release 2.0 (VIII 2017)
- GS1 Global Traceability Standard, Release 1.3.1 (VII 2015)
- GS1 – zbiór identyfikatorów zastosowania (JSON-LD)
- GS1 – Application Identifiers
- GS1 Sweden – Use GS1-128
- GS1 – 2D barcodes
- GS1 – GSCN 16-424 Direct Part Marking
- Rozporządzenie (WE) nr 178/2002 – tekst skonsolidowany (EUR-Lex)
- Rozporządzenie (UE) 2017/745 (MDR) – EUR-Lex
- Rozporządzenie (UE) 2017/745, art. 27 – tekst w brzmieniu przyjętym
- Rozporządzenie (UE) 2017/745, załącznik VI – tekst w brzmieniu przyjętym
- Rozporządzenie (UE) 2024/1781 (ESPR) – EUR-Lex
- gov.pl – Cyfrowy paszport produktu
- Zebra – ZPL ^FC Field Clock
- Zebra ZT510 – specyfikacja (PL)
- Zebra DS36X8-DP – specyfikacja
- Zebra ET60/ET65 – specyfikacja
- Zebra Z-Ultimate 3000T – specyfikacja
Produkty z artykułu
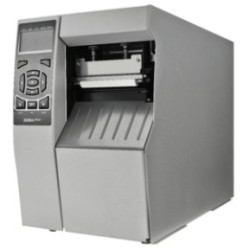 Wysyłka 24 hZebra ZT510 203 dpi, peeler, dyspenser, RTC, USB, RS232, BT, EthernetZT51042-T2E0000Z7 400,81 zł netto
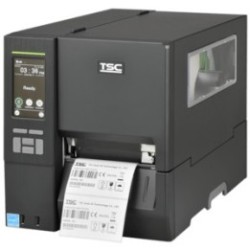 Wysyłka 24 hTSC MH241T 203 dpi USB/RS232/EthernetMH241T-A001-03024 728,46 zł netto
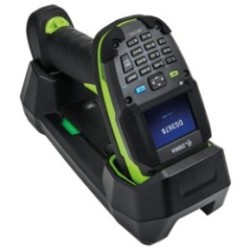 Na zamówienieZebra DS3678-DP3U4212S1W skaner 2D Bluetooth DPMDS3678-DP3U4212S1W6 611,38 zł netto
 Wysyłka 24 hDatalogic PowerScan PD9630-DPX 2D DPM IP65PD9630-DPX4 583,74 zł netto
 Na zamówienieHoneywell HF810-01BT00004K-R 2D DPM RS232 EthernetHF810-01BT00004K-R5 026,83 zł netto
 Na zamówienieZebra ET60/ET65, Android, wyświetlacz 10, 1", Qualcomm QCS6490, 8GB RAM, 128GB Flash, bateria 8920mAh, skaner SE5500, IP66ET60AW-0SQAGSK0C0-A67 652,03 zł netto
 Wysyłka 24 hEtykiety termotransferowe Zebra Z-Ultimate 3000T, 76.2×50.8 mm, 1370 szt., rdzeń 25.4 mm880255-050D199,19 zł netto
Najczęściej zadawane pytania
Czym różni się traceability od identyfikowalności?
To ten sam termin. „Traceability” to angielska nazwa, a w polskich tekstach używa się też „identyfikowalności” lub „możliwości śledzenia”. Standard GS1 opiera się na definicji z ISO 9001:2015: zdolność do śledzenia historii, zastosowania lub lokalizacji obiektu.
Czy wystarczy numer partii, czy potrzebuję numerów seryjnych?
Zależy od zakresu wycofania i wymogów. Numer partii pozwala wycofać całą partię, a numer seryjny – konkretne egzemplarze. Dla części wyrobów prawo samo przesądza o poziomie: rozporządzenie MDR wymaga numeru seryjnego w UDI-PI aktywnych wyrobów do implantacji. Często stosuje się numery seryjne na wyrobie gotowym i partie na komponentach.
Jaki kod wybrać do traceability: GS1-128 czy DataMatrix?
GS1-128 jest kodem liniowym do opakowań i jednostek logistycznych i mieści do 48 znaków danych. GS1 DataMatrix zmieści więcej danych na mniejszej powierzchni i można go nanieść bezpośrednio na detal (DPM). Oba kody używają tych samych identyfikatorów zastosowania GS1, więc dane – GTIN, partia, numer seryjny, daty – zapisujesz w nich tak samo.
Czy zwykły czytnik 2D odczyta kod wybity na metalu?
Nie zawsze. Kody DPM mają często moduły w postaci kropek (DPM-B), a ich jakość ocenia się inną metodą (ISO/IEC TR 29158) niż kody drukowane. Do takich oznaczeń służą czytniki z obsługą DPM. Przed zakupem warto przetestować czytnik na własnych detalach.
Czy traceability jest obowiązkowa?
W niektórych sektorach tak. W żywności i paszach art. 18 rozporządzenia (WE) nr 178/2002 wymaga identyfikacji dostawców i odbiorców. W wyrobach medycznych obowiązuje system UDI z rozporządzenia (UE) 2017/745. Cyfrowy paszport produktu z rozporządzenia (UE) 2024/1781 będzie obejmował kolejne grupy produktów w miarę przyjmowania aktów delegowanych. Poza tym traceability często wymagają klienci w umowach i standardach dostawców.